


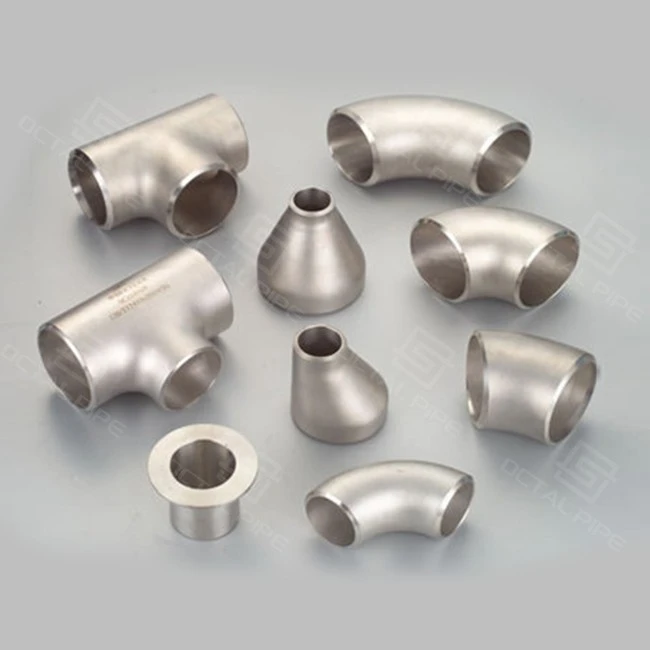


Vitako Weld Fittings
Nyenzo: Chuma cha Carbon, Aloi, Chuma cha pua, Duplex / Super Duplex
Saizi ya Saizi: ½″ - 48″
Unene wa Ukuta: SCH 5 - SCH XXS
Aina: Viwiko (digrii 45, digrii 90, digrii 180), Tezi, Vipunguza, Kofia, Misalaba, Miisho ya Shina
Miisho: Miisho ya beveled (kawaida), Miisho tupu inapatikana
Matibabu ya Joto: Imesawazishwa, Imeunganishwa, Imezimwa na Kukasirika, Suluhisho Limeongezwa
Upimaji & QA: ukaguzi wa dimensional, NDT (UT, MT, PT, RT), Hydrostatic
Maombi: Mafuta na Gesi, Kemikali, Nguvu, Matibabu ya Maji, Mabomba ya Viwandani
Vipimo vya kulehemu kitakoni weld-vipengele vya mwisho (viwiko, viatu, vipunguzi, kofia, ncha za stub) vinavyotumika kujenga-viungio kamili vya kupenya kwenye njia za kuchakata na za upokezaji. Thamani muhimu ya manunuzi yavitako weld fittingsni kurudiwa kwa mwelekeo-katikati-ili-kumalizia, jiometri ya bevel, na upangaji wa ratiba-ili uchomeleaji wa uga, NDT, na uagize uweze kufuata ITP bila kufaa{4}}kufanya kazi upya. Octal Bomba husambaza vifaa vinavyotii ASME/ASTM/EN vilivyo na kumbukumbu ya matibabu ya joto, chaguo za NDT, na MTC inayoweza kufuatiliwa kwa ajili ya kutolewa kwa mradi.
Bomba la Octalhutengenezakitako weld mabomba fittingskwa miradi ya mafuta na gesi, kemikali ya petroli, nishati na maji. Tunazalisha DN15–DN1200 ndanichuma cha kaboni (ASTM A234 WPB/WPC, P235GH), aloi ya chuma (ASTM A234 WP11/WP22, P91/P92), na chuma cha pua (ASTM A403 WP304/304L/316/316L), na uwezo wa kila mwezi wa tani 10,000.
Udhibiti wa Uzalishaji na Ubora:
- Imeundwa na kutibiwa{0}}kwa ajili ya uimara na uimara thabiti
- Ukaguzi wa vipimo kwa kutumia calipers, micrometers, na geji ili kuhakikisha inafaa
- ukaguzi wa UT (ultrasonic) kwa ubora wa weld, na100% ya welds zilizothibitishwa kuwa na kasoro-bila malipo
- Upimaji wa nyenzo kwa spectrometers na mashine za kupima mitambo ili kuthibitisha utungaji wa kemikali na sifa za mitambo
Msaada wa kiufundi ni pamoja na:
- Kuchagua nyenzo na ratiba sahihi ya-shinikizo la juu au mazingira yenye ulikaji
- Kushauri juu ya mazoea ya kulehemu na ufungaji kwa mtiririko mzuri na maisha marefu ya huduma
Mipangilio yetu imetumika katika miradi ya EPC kote Mashariki ya Kati, Afrika, na Amerika, ikifikia viwango vya ASME, ASTM, na ISO, na kutolewa kwa ratiba za mradi.

Viwango na Madaraja ya Nyenzo
| Kipengee | Ugavi wa Kawaida (Bomba la Octal) |
|---|---|
| Viwango | ASME B16.9, ASTM A234/A403, EN 10253 (pamoja na MSS SP-43 inapohitajika) (Octal Pipe Co., Ltd.) |
| Nyenzo | Kaboni / aloi / cha pua; duplex kwa ombi (Octal Pipe Co., Ltd.) |
| Kiwango cha ukubwa | 1/2"–48" (DN15–DN1200) (Octal Pipe Co., Ltd.) |
| Ukuta (ratiba) | SCH 5 hadi XXS (Octal Pipe Co., Ltd.) |
| Aina | 45/90/180 viwiko, viatu, vipunguzi, kofia, misalaba, ncha za stub (Octal Pipe Co., Ltd.) |
| Inaisha | Beveled mwisho kiwango; Njia za bei rahisi zinapatikana (Octal Pipe Co., Ltd.) |
| Chaguzi za QA | Hundi za dimensional + UT/MT/PT/RT kwa ITP; hydro/nyumatiki kwa ombi (Octal Pipe Co., Ltd.) |
Ukubwa: ½″ - 48″
Unene wa ukuta: SCH 5 hadi SCH XXS
Inaisha: Imepigwa (kawaida), Miisho Safi (maalum)
Inapatana na flanges, valves, na mabomba katika mifumo iliyounganishwa
Aina ya Fittings ya kitako Weld
| Aina ya kufaa | Lahaja za kawaida (nini cha kuita) | Inatumika kwa nini kwenye wavuti (muktadha wa mbele ya kazi) | Maelezo muhimu ili kuzuia kufanya kazi tena |
|---|---|---|---|
| Viwiko vya mkono | digrii 45 / 90 digrii / 180 digrii; LR (1.5D)dhidi yaSR (1.0D) | Njia ya kuzunguka racks, sleepers, skids; weka mteremko/mifereji kwenye njia za mchakato na matumizi | ThibitishaLR dhidi ya SR, NPS/SCH (au OD×WT), na bevel kwa kila kiwango ili kufaa-up hahitaji kusaga |
| Tees | Tee sawa / Kupunguza tee | Anzisha vichwa kwenye viunga vya zana/vifaa-; matawi ya spool yaliyotengenezwa | Taja ukubwa wa tawi kwa uwazi; thibitisharatiba ya tawina uvumilivu ili kutolingana kwa tawi kusifungue pengo la mizizi |
| Vipunguzaji | Kuzingatia / Eccentric (gorofa-juu-juu / gorofa-juu-chini) | Kuzingatia kwa mistari ya wima; eccentric kwa kufyonza pampu na kukimbia kwa maji | Jimbomwelekeo(FOT/FOB) + ratiba ya mpito ili kuzuia mifuko ya hewa au upotevu wa mteremko |
| Caps | Kofia ya kawaida; ukuta mzito / kofia ya shinikizo | Funga ncha za bomba kwa vipofu vya hydrotest, miisho-iliyokufa, vifungo vya siku zijazo{1}} | Linganisha kofia kwaratiba ya bomba; thibitisha utayarishaji wa mwisho ili kofia isiwe tatizo-hadi{1}}nene la weld |
| Misalaba | Msalaba sawa / msalaba wa kupunguza (chini ya kawaida) | Mikunjo iliyoshikana na zana huondolewa-wakati nafasi imebana | Thibitisha upembuzi yakinifu: misalaba ni nyeti kwa ustahimilivu wa mwelekeo-mara nyingi ni bora kutumia tezi mbili isipokuwa maalum inahitaji kupita. |
| Shina Mwisho / Viungo vya Lap | Muundo mfupi / mrefumwisho wa stub; inayotumika kwa-pango la pamoja | Spools za matengenezo ya mara kwa mara, miunganisho ya mabomba yenye mstari, mikakati ya posho ya kutu | Piga simumuundo, urefu wa uso, na kiwango cha kupandisha flange hivyo bolt-juu na kuketi kwa gasket vinaweza kutabirika |

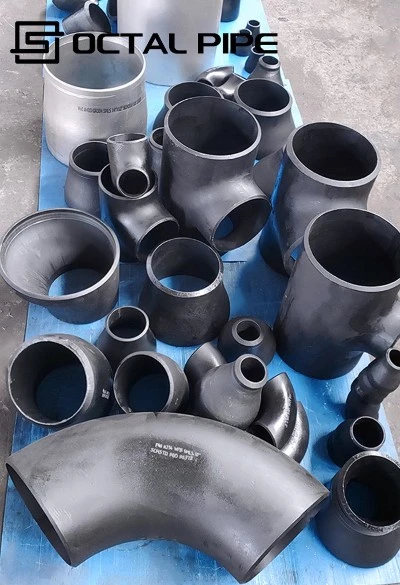
Mchakato wa Utengenezaji wa Vifaa vya Butt Weld (Mlolongo wa Kiwanda)
- Kuunda (kughushi / kubonyeza moto):tupu ya kufaa huundwa katika umbo la kiwiko/tee/kipunguza. Hatua hii huamua kwa kiasi kikubwa usawa wa ukuta na jiometri ya msingi, ndiyo maana inaathiri moja kwa moja-up on.kitako weld mabomba fittings.
- Kukata na kutengeneza:nafasi iliyoundwa imepunguzwa na kuonyeshwa wasifu kwa vipimo lengwa (km, katikati-hadi-mwisho na urefu wa jumla). Uundaji thabiti huweka uundaji wa spool unaorudiwa-hasa kwenye kazi ya kuteleza yenye viungo vingi vinavyorudiwa.
- Kuandaa na kumaliza maandalizi:miisho ya weld imeundwa kwa wasifu unaohitajika wa bevel na mwisho wa mraba. Maandalizi ya mwisho thabiti husaidia welders kushikilia hali ya mizizi thabiti; inakuwa nyeti zaidi wakatikitako weld fittingszimepangwa na OD×WT na zitoshee-up zinatarajiwa.
- Matibabu ya joto (kwa daraja la nyenzo):normalizing/annealing/solution annealing inatumika kama inavyotakiwa na nyenzo na kiwango. Kwachuma cha pua kitako weld mabomba fittings, matibabu sahihi ya joto ni sehemu ya msingi wa kutolewa kwa weldability na kufuata mali.
- Kumaliza kwa uso + toleo la mwisho:vifaa visivyo na pua kwa kawaida huchujwa/kusafishwa, kisha kura hukaguliwa, kuweka alama, na kutolewa kwa hati zinazoweza kufuatiliwa (MTC/ramani ya kura) ili usafirishaji uweze kukubaliwa kama kudhibitiwa.vitako weld fittings, sio mchanganyiko wa vipande huru.
Ukaguzi na Uhakikisho wa Ubora
Octal Pipe hutekeleza-mpango wa kina wa udhibiti wa ubora wa hatua mbalimbali kutoka kwa malighafi hadi kumaliza kufaa:
| Bidhaa ya QC | Nini sisi kuangalia | Udhibiti wa kawaida / nambari za kukubalika ambazo wanunuzi hutumia | Unachopokea kwenye kifurushi cha toleo |
|---|---|---|---|
| Uthibitishaji wa Kemia (PMI/OES) | Uthibitishaji wa daraja ili kuzuia-mchanganyiko (esp. 304L/316L) | Kiwango cha 100% cha joto{1}}uthibitishaji; kwa-maagizo ya daraja mchanganyiko ambayo wanunuzi wengi huhitaji100% kipande cha PMI | Ripoti ya PMI/OES + joto/ramani ya kura |
| Vipimo vya mitambo | Mvutano / mavuno / urefu (kwa joto / kura) | Seti 1 kwa joto(au kwa kila kura) kama msingi; majaribio ya ziada kwa kila ITP kwa wajibu muhimu | MTC + ripoti ya majaribio ya maabara |
| Billet/mwili UT (laminations) | Utulivu wa ndani kabla/baada ya kuunda | Mara nyingi hubainishwa kama100% inachanganua UTkwa fittings muhimu au ukuta nzito | Ripoti ya UT yenye upeo + matokeo ya kukubalika |
| Udhibiti wa dimensional | OD/ID, WT, ovality, katikati-hadi-mwisho | Vidhibiti vya kawaida vya duka:ovality Chini ya au sawa na 1.0% ya OD; WT sio chini ya kawaida kwa > 12.5%(kanuni ya chini ya kawaida); katikati-hadi-iliyoangaliwa kwa B16.9/EN 10253 | Karatasi ya ukaguzi wa vipimo (-msingi) |
| Bevel & kumaliza maandalizi | Pembe ya bevel / uso wa mizizi / mraba | Msingi wa kawaida wa bevel (mtindo wa ASME B16.25):digrii 37.5 ± digrii 2.5; uso wa mizizi kawaida~1.6 mm (1/16")(mradi unaweza kukaza); mwisho squareness mara nyingi kudhibitiwa kwaChini ya au sawa na 1.0 mm | Maliza-rekodi ya ukaguzi wa maandalizi + picha ukiomba |
| Udhibiti wa matibabu ya joto | Kurekebisha / kunyoosha / uwekaji wa suluhisho (kama inavyotumika) | Ufuatiliaji wa tanuru na mzunguko uliodhibitiwa; wamiliki wengi huulizachati za joto kwa kila kundina hundi ya ugumu inapohitajika | Chati ya-ya matibabu ya joto / rekodi + ripoti ya ugumu (ikiwa imebainishwa) |
| Uchunguzi wa uso | Mikunjo, laps, nyufa, inclusions | Visual 100%.; kwa matarajio ya "uso safi" usio na pua mara nyingi huandikwa kwa PO (hakuna mizani iliyopachikwa, hakuna kingo kali / viunga) | Orodha ya ukaguzi wa kuona |
| NDT (kwa nyenzo na ITP) | MT/PT/UT/RT inavyohitajika | Miundo ya kawaida ya ITP:MT/PT 100%juu ya nyuso muhimu;RT 10-100%tu wakati vifaa vya svetsade vinatolewa / wakati ITP inapoiita | Ripoti za NDT zilizo na upeo wa chanjo + matokeo |
| Jaribio la shinikizo / uvujaji (inapohitajika) | Hydro / nyumatiki | Ikibainishwa: hydro kawaida1.5 × shinikizo la kubuni; kushikilia muda mara nyingiKubwa kuliko au sawa na 30–120 s(ITP-imefafanuliwa) | Ripoti ya mtihani (shinikizo / kushikilia / muda / kura) |
Faida za Kiufundi
- Toleo thabiti la sauti ya juu-:Octal Pipe huendesha laini nyingi za uundaji mwaka-ili kudumisha ugavi kwa uthabiti kwa vifurushi vingi vya EPC-viwiko, viatu, vipunguzi na kofia{2}bila kuweka shinikizo kwenye tovuti.
- Ubora unaorudiwa-unafaa:Udhibiti wa mchakato huangazia vipimo ambavyo wachomeleaji huhisi kwenye uwanja-usawa wa unene wa ukuta, udhibiti wa ovality, na jiometri ya bevel thabiti-ili viunga vya bomba la kulehemu kitako vikiambatana kwa usafi na ncha za bomba na kupunguza kusaga/kutengeneza upya wakati wa kulehemu.
- Mwisho wa mstari{0}}uthabiti wa maandalizi (bevel kama pato linalodhibitiwa):Badala ya kuchukua hatua ya "dakika-ya mwisho", Octal Pipe hutumia stesheni maalum- zinazotazamana/kutazamana zenye ukaguzi wa pembe/ardhi, ili kudumisha wasifu wa bevel kwenye kura{2}}ili hali ya mizizi zisalie thabiti wakati wa kukubalika kwa weld kwa RT/UT{3}.
- Kuunda + nidhamu ya matibabu{1}} katika kiwango cha laini:Viwiko/viunzi/vipunguzaji hutengenezwa kupitia njia za uundaji zinazodhibitiwa na mizunguko ya matibabu inayolingana-(kurekebisha/kuchambua/kutatua annealing kwa daraja), na ufuatiliaji wa bechi hudumishwa kupitia kila kituo-hivyo sifa za kiufundi na weldability zinaweza kurudiwa, hazitegemei tabia ya mwendeshaji.
- Usaidizi wa uhandisi unaozuia makosa ya kuagiza:Kabla ya usafirishaji, Octal Pipe inaweza kukagua isometriki/MTO ili kuthibitisha uelekeo wa LR/SR, mwelekeo wa umakini dhidi ya eccentric, mabadiliko ya ratiba, na kumaliza-mahitaji ya maandalizi-kuepuka ucheleweshaji wa "aina isiyofaa" ambayo kwa kawaida hujitokeza wakati wa kufaa{2}juu pekee.
- Hamisha-ulinzi ulio tayari:Uwekaji alama sanifu, ulinzi wa mwisho na upakiaji wa vifurushi/kreti hulinda nyuso za bevel na kuziba wakati wa kushughulikia, ili vifaa vifike tayari kwa ukaguzi na kulehemu badala ya{0}}kugusa kazi.

Uwekaji wa Kitako wa Weld "Fit-Ramani ya Hatari" (Bomba vs Tube dhidi ya Stainless)
Vipimo vya kulehemu vya kitako (vifurushi vya bomba vya msingi):
- Katikakitako weld mabomba fittings, hatua kuu ya udhibiti nimpangilio wa ratiba-kifaa lazima kilingane na familia ya bomba la OD/WT ili mchomeleaji asilazimishwe "kuiweka sawa" kwa kusaga ardhi ya mizizi au kufungua mwanya. Kwenye vifurushi vya Bomba la Octal, kwa kawaida tunathibitishaNPS + ratiba (au OD×WT)na ufunge kiwango kinachofaa (km, B16.9) ili katikati-ili-kumalizie na jiometri ya bevel ibaki thabiti katika kipindi chote cha kukimbia.
Uwekaji wa mirija ya kulehemu ya kitako (hatari ya kutolingana kwa bomba la OD):
- Vitako weld fittingsni pale ambapo miradi inapoteza muda kwa sababu "ukubwa wa maneno" unaweza kuficha mifumo tofauti ya OD. Tube{{1}BOMs zenye msingi mara nyingi hunukuuOD×WT moja kwa moja, huku bomba-kulingana na BOM zinatumiaNPS/SCH-na kutolingana kidogo kunakuwa tatizo kubwa-kupatana wakati viungio vingi ni vya obiti- vilivyochomezwa au kutengenezwa tayari kwenye skid. Marekebisho ya vitendo ni rahisi: kutibu fittings za tube kamaOD{{0}vipengee vinavyodhibitiwana taja kiwango cha OD cha kupandisha (na OD×WT halisi) katika PO, sio saizi ya kawaida tu.
Vifungashio vya mabomba ya chuma cha pua ya kitako (hatari ya kutolewa sio daraja pekee):
- Kwachuma cha pua kitako weld mabomba fittings, hitilafu ya kawaida sio "316L" -ni maajabu ya kutolewa na ya utungaji: hali ya uso ambayo ina madoa wakati wa kuhifadhi, matatizo ya joto-yaliyoathiriwa na kutatiza uchomaji, na{3}}ufuatiliaji{3}}mchanganyiko ambao unapunguza kasi ya kupokea ukaguzi. Octal Pipe huweka ukaguzi wa toleo la kufaa-kirafiki kwa kuoanisha PO nauwazi wa daraja (304L/316L)pamojakumaliza/kusafisha matarajio, na usafirishaji naramani nyingi (kuashiria → MTC)kwa hivyo vifaa vinaweza kupangwa kwa joto na ukubwa bila{0}}kupanga upya kwenye sakafu ya duka.
Maombi / Matukio ya Mbele ya Kazi (Ambapo Vifaa vya Kuchomea Kitako Hutumika Hasa)
- Funga{0}}katika njia ya reli ya moja kwa moja (hurekebisha uwanja wa brown):
Wafanyakazi kawaida hukataViwiko vya digrii 90 vya LR + viatu vya kupunguzakuelekeza kwenye viunga, kuongeza-kuondoa kwa zana, au kufunga skid mpya kwenye kichwa kilichopo wakati wa dirisha fupi la kukatika. Changamoto "halisi" inafaa-haraka-ikiwakatikati-hadi-mwishoau bevel haiendani, welders huishia kusaga pengo la ardhi / mizizi, na kiungo kinakuwa vigumu kupita RT / UT. Kwenye vifurushi vya Bomba la Octal, kwa kawaida tunaweka mipangilio ya kuweka sawaOrodha ya mstari wa ISO(ukubwa/ratiba/nyenzo), ili timu ya kulehemu iweze kuchagua seti sahihi ya kiwiko/tee kwa kila spool bila kuchanganya kuta.
- Uundaji wa spool wa bomba kwa skid za msimu (welds zinazorudiwa, uvumilivu mkali):
Duka za kuteleza huendesha mamia ya viungo vinavyorudiwa-vipunguza umakini, kofia, viatu, na viwiko vifupi- vya radius{{0}ambapo ratiba moja isiyo sahihi inaweza kutekelezwa katika kundi zima. Kiutendaji, hatari ni mabadiliko "nyembamba-hadi-nene" ambayo yanalazimisha kigezo kubadilika kati-na uzalishaji wa polepole. Octal Pipe inasaidia uundaji wa skid kwa kupanga PO kwaNPS/SCH (au OD×WT)na kuwasilisha viunga vilivyo na alama wazi na -furushi nyingi za kutolewa zilizopangwa kwenye ramani, ili spools zisalie sawa kutoka kwa weld ya kwanza hadi hydrotest ya mwisho.
- Uvutaji wa pampu/michakato inayoweza kutolewa maji (mwelekeo-vifaa nyeti):
Katika vituo vya pampu na vitengo vya usindikaji,vipunguzaji eccentrichutumika mahususi kuzuia mifuko ya hewa na kudumisha uvutaji thabiti-kawaidagorofa-juu-juu (FOT)kwenye mistari ya kufyonza ya mlalo, na vipunguza/vijiti vilivyoelekezwa hutumika kuweka miteremko ya kukimbia. Maumivu ya mbele ya kazi sio "kipunguzaji kipo," ni kwamba kipunguzaji kinafika bila mwelekeo uliofafanuliwa, kwa hivyo timu ya uwanjani huigeuza vibaya na baadaye hufukuza shida za mtetemo/cavitation au mifereji ya maji. Octal Bomba mara nyingi huthibitisha hitaji la mwelekeo wa kupunguza (FOT/FOB) wakati wa kunukuu ili kuzuia urekebishaji huo wa tovuti unaoepukika.
- -vijajuu vya matumizi ya halijoto ya juu (mvuke, joto{1}}uhamisho, miunganisho ya hita):
Vifurushi hivi vinategemea sana vipunguza, viatu na viwiko ambavyo lazima vilingane na ratiba za bomba la aloi na hali ya matibabu-ya joto. Mtazamo wa ukaguzi ni kawaidaufuatiliaji wa nyenzo + joto-ushahidi wa matibabu + upeo wa NDTkwa sababu wamiliki hawataki vifaa visivyo na hati vilivyowekwa kwenye kichwa ambacho kitazunguka kwa joto kwa miaka. Octal Bomba kwa kawaida husafirisha aloi zinazotosheleza zenye ushahidi wa kutolewa uliopangwa kwa alama ili ukaguzi wa mmiliki uweze kufuta kundi bila pointi za kushikilia.
Maswali Yanayoulizwa Mara kwa Mara

Swali: Vipimo vya kulehemu vya kitako dhidi ya viambatisho vya bomba vya weld dhidi ya viunga vya butt weld - kuna tofauti gani?
Swali: Viunga vya bomba vya butt weld kawaida huja na bevel gani (na ni nini kinapaswa kuangaliwa kabla ya kukamilika-up)?
Swali: Kifaa cha B16.9 kinaweza kulinganishwa na jembamba kiasi gani na ratiba ya bomba (ukuta-udhibiti wa unene)?
Swali: Kwa uwekaji wa mabomba ya kulehemu ya kitako cha chuma cha pua, ni nini kinapaswa kubainishwa ili kuepuka matoleo yasiyofaa-ya daraja (304L dhidi ya 316L)?
Vyeti

Cheti cha CE

Cheti cha ISO 9001

Cheti cha API Q1

Cheti cha ABS

Cheti cha AP-5L

Cheti cha API-5CT
Viwango:ASME B16.9, ASTM A234, ASTM A403
Nyenzo:Kaboni, Aloi, Chuma cha pua, Duplex
Ukubwa: ½″ – 48″
Ratiba za Ukuta:SCH 5 - XXS
Aina:Elbow, Tee, Reducer, Cap, Cross, Stub End
Viunganisho:Kitako weld (kawaida), Soketi/Threaded (saizi ndogo)
Moto Moto: viunga vya bomba la kitako, Uchina Butt Weld Fittings watengenezaji, wauzaji, kiwanda
Kabla
Hakuna TaarifaUnaweza pia kupenda


Tuma Uchunguzi